Емкости из стеклопластика

Бесплатное 3D-моделирование

Покажем форму, пропорции и детали будущей фигуры перед изготовлением
От производителя

Продукция

Реализованные проекты

Организация надежного хранения жидкостей, обустройство автономных инженерных сетей, систем пожаротушения, водоочистки и сбора стоков — серьезная задача для промышленного сектора, загородных усадеб и коммунальных хозяйств. К технологическим резервуарам предъявляются жесткие требования по герметичности, химической стойкости и сопротивляемости внешним нагрузкам грунта. Стальные баки, традиционно использовавшиеся для этих целей, имеют весомый минус: они подвержены коррозии, требуют регулярной антикоррозийной обработки и со временем могут дать течь на сварных швах. В свою очередь, монолитные бетонные колодцы обладают избыточной массой, сложны в герметизации стыков и требуют привлечения тяжелой спецтехники для монтажа.

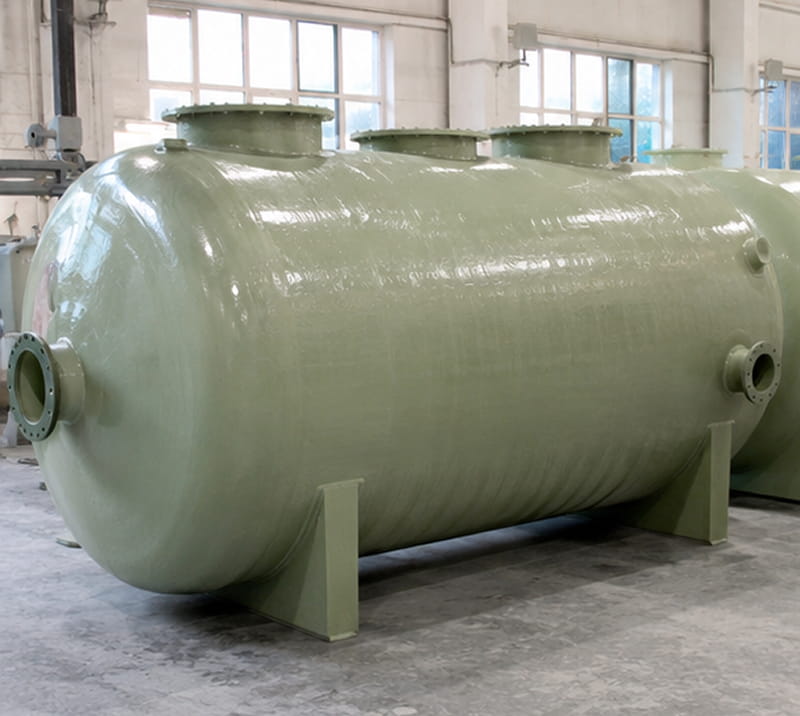
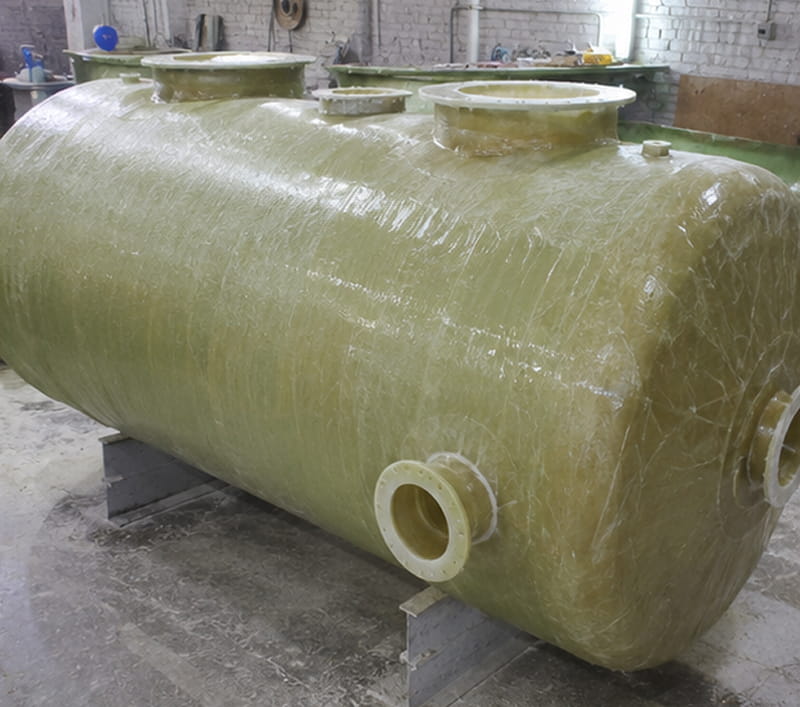
В качестве надежной альтернативы устаревшим конструкциям современные инженеры выбирают бесшовные композитные емкости, создаваемые под конкретные проектные задачи. Использование полимерных составов позволяет изготавливать прочные резервуары различных объемов и конфигурации, способные выдерживать давление грунтовых вод при условии правильного подбора толщины стенок. Если перед вашей компанией или строительной бригадой стоит задача организовать надежное хранение запасов воды, топлива или химических реагентов, в нашей инженерно-художественной мастерской вы можете на выгодных условиях купить емкости из стеклопластика по индивидуальным размерам. Мы проектируем и изготавливаем кастомные резервуары под ключ, точно адаптируя параметры корпуса под условия последующей эксплуатации.

Технические свойства и конструктивные достоинства композитных накопителей

Стеклопластик (FRP) — это многокомпонентный структурный материал, состоящий из прочного стекловолоконного наполнителя и связующих полиэфирных или эпоксидных смол. Применение данного композита в сфере гидротехнических сооружений обусловлено его физико-химическими свойствами:

  • Высокая коррозийная стойкость. При правильном подборе материалов и соблюдении технологии композит не ржавеет и не разрушается под воздействием влаги и солей (при этом металлические патрубки или закладные элементы, если они используются в конструкции, проходят обязательную антикоррозийную защиту).
  • Благоприятное соотношение прочности и веса. Облегченная конструкция существенно снижает затраты на логистику и монтаж. При этом жесткость корпуса позволяет резервуарам выдерживать нормативные механические нагрузки от давления грунта при подземном размещении и правильной подготовке основания.
  • Высокая влагостойкость корпуса. Низкое водопоглощение материала и метод монолитного формования снижают риск повреждений, связанных с влагой и циклическим замерзанием жидкостей в рекомендованных условиях эксплуатации.
  • Биологическая инертность. Поверхность стенок не способствует развитию плесени при нормальной эксплуатации и не выделяет посторонних запахов после завершения полного цикла полимеризации и выдержки.

Наша мастерская полностью отказалась от конвейерного выпуска стандартных пластиковых бочек — мы создаем штучные изделия по кастомным чертежам и техническим заданиям заказчика. Наша команда поставляет уникальные баки из стеклопластика в Москву и другие регионы страны, подбирая тип смолы под конкретную среду (техническая вода, дизельное топливо, кислоты или септики).

Роль пенопластового ЧПУ-прототипирования в гидротехническом формовании

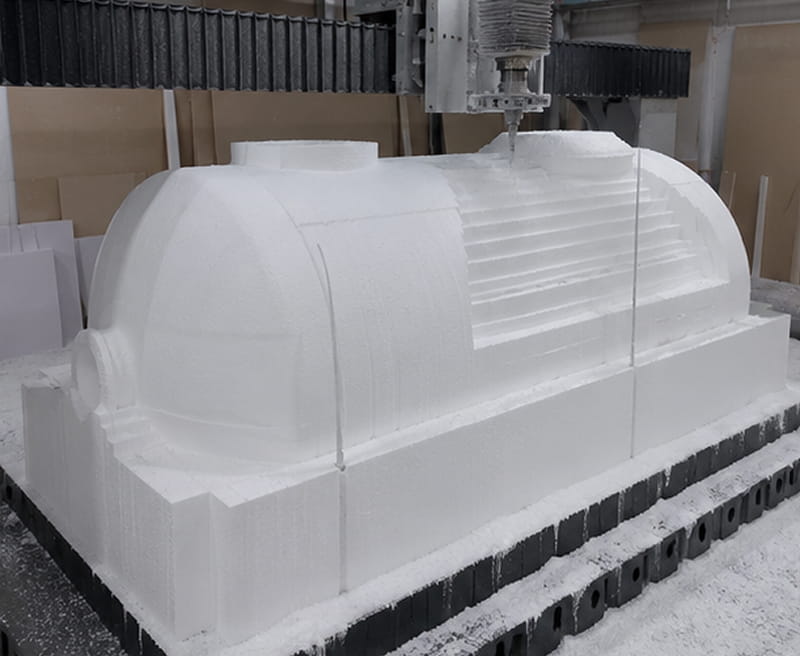
Изготовление кастомных резервуаров сложной геометрии на нашем производстве — это гибкий процесс, объединяющий возможности автоматизированного оборудования ЧПУ и ручной труд мастеров-формовщиков. Поскольку застывающий полимер точно дублирует рельеф рабочей формы, соосность фланцев, плавность переходов и точность габаритов резервуара закладываются на самых ранних этапах.

Сначала конструктор на основе технического задания разрабатывает цифровую 3D-модель будущего бака с учетом расположения перегородок, смотровых люков, горловин и патрубков. Затем на координатно-фрезерных станках с ЧПУ из плотных марок пенополистирола вырезается точная полноразмерная мастер-модель корпуса. Роботизированная резка позволяет выполнять пенопластовые основы с высокой геометрической точностью в пределах технологических допусков. Пенопластовый прототип шпатлюется, шлифуется и покрывается защитными грунтами, после чего с него снимается жесткая многосоставная матрица, где и происходит последующая послойная ламинация стекловолокна и заливка смолы для минимизации воздушных включений.

Кастомное производство инженерных резервуаров

Для качественной реализации гидротехнических и накопительных проектов необходим строгий инженерный подход на каждом этапе. В нашей производственной компании ТОП-Пенопласт сосредоточены все ключевые технологические циклы: от компьютерного 3D-проектирования и ЧПУ-раскроя пенопластовых мастер-моделей до формовочных цехов, постов армирования и покрасочных камер. В процессе формования в тело бака могут быть интегрированы ребра жесткости, скрытые металлические ложементы, датчики уровня и технологические перегородки.

Поверхность готовых наземных баков покрывается защитными эмалями и лаками, устойчивыми к пожелтению при использовании УФ-стойких покрытий, что защищает корпуса от солнечного излучения и атмосферных воздействий. Выбирая эксклюзивные резервуары из стеклопластика, созданные специалистами нашей мастерской по вашим индивидуальным размерам, вы получаете долговечную и герметичную инженерную систему. Мы официально работаем с юридическими лицами, заключаем договоры, предоставляем полный пакет закрывающих документов, сертификатов на материалы и технических паспортов.

Частые Вопросы и ответы

Да, это возможно при условии предварительного согласования технического задания. Для хранения питьевой воды на этапе формования корпуса мы применяем специальные сертифицированные пищевые смолы. После прохождения полного цикла полимеризации, термической стабилизации и финишной выдержки в сушильной камере материал становится инертным, не имеет запаха после полной полимеризации, не выделяет вредных летучих веществ в воду и не меняет её органолептических свойств.
Создание уникального композитного резервуара — это многоэтапный инженерный процесс. Он включает в себя 3D-проектирование, ЧПУ-фрезеровку пенопластовой мастер-модели, изготовление матрицы, послойную ламинацию стекловолокна, установку перегородок, врезку патрубков и финишную полимеризацию. В среднем изготовление резервуара по индивидуальным размерам занимает от 14 до 25 рабочих дней с момента утверждения чертежей. При заказе тиражных изделий стоимость единицы снижается за счет повторного использования матрицы.
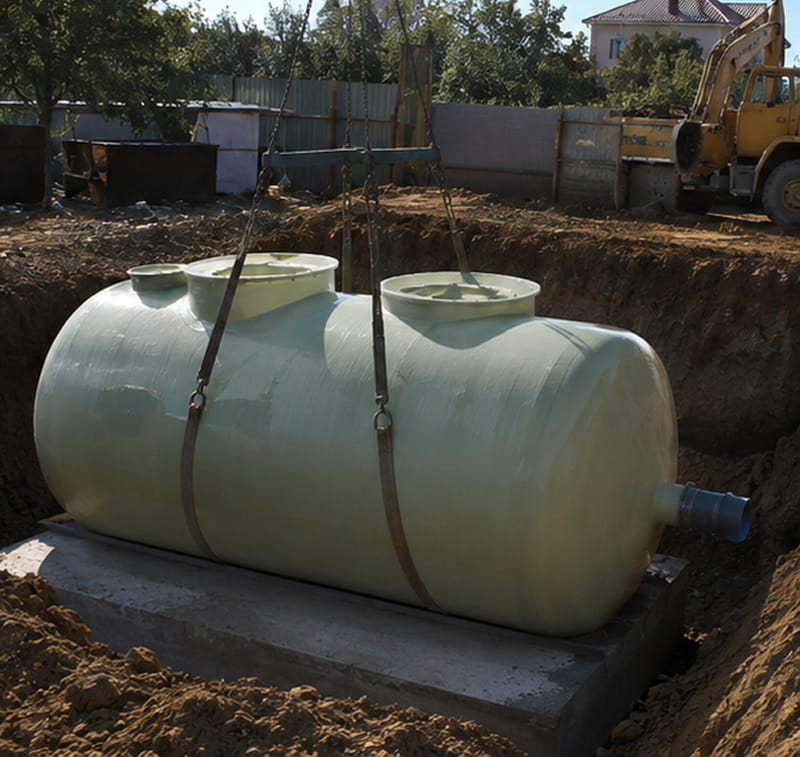
Конструкция подземных резервуаров рассчитывается с учетом будущих нагрузок. Еще на этапе 3D-моделирования инженер закладывает в проект необходимую толщину стенок и интегрирует внешние или внутренние кольцевые ребра жесткости из композита. При установке в сложных грунтах с высоким уровнем грунтовых вод емкость монтируется на бетонную плиту-основание и фиксируется металлическими анкерными стропами, проходящими антикоррозийную обработку, что минимизирует риски деформации или всплытия резервуара.
Стеклопластики на основе стандартных смол относятся к группе горючих материалов и обладают высокой дымообразующей способностью при горении. Класс горючести и пожарной опасности конструкции всегда привязан к конкретной используемой системе смол и проектным требованиям самого объекта. Резервуары не должны соприкасаться с источниками открытого огня. При проектировании пожарных резервуаров или емкостей для ГСМ на этапе формования могут применяться специальные смолы с антипиреновыми добавками при соответствующей сертификации системы материалов.
Композитные материалы сохраняют свои эксплуатационные характеристики при отрицательных температурах при правильном подборе связующего под конкретную климатическую зону. Низкое водопоглощение полимера защищает стенки от растрескивания. Однако при хранении замерзающих жидкостей на улице важно учитывать силу расширения льда. Для исключения повреждений наземные баки на зимний период либо полностью опорожняются, либо проектируются с коническим дном и оснащаются внутренними компенсаторами объемного расширения льда, а также системами принудительного подогрева.
Модернизация и ремонт на объекте технически возможны благодаря ремонтопригодности FRP, однако они требуют строгого соблюдения технологии ламинирования, температурного режима и предварительного инженерного расчета. Специалист вырезает технологическое отверстие, устанавливает необходимый металлический или пластиковый элемент и жестко ламинирует узел примыкания несколькими слоями стеклоткани со специальным составом. После застывания смолы в большинстве случаев удается полностью восстановить герметичность и локальную прочность участка.
Финальные габариты цельных изделий ограничены технологией формования, монтажными условиями и параметрами логистики (размерами платформ грузового автотранспорта). В инженерной практике максимальный диаметр цельной цилиндрической емкости обычно составляет до 3 метров, а длина — до 6–12 метров. Если проекту требуется резервуар большего объема, он изготавливается модульным: отдельные технологические сегменты формуются в матрицах независимо, доставляются на объект, монтируются на силовом каркасе и герметично ламинируются между собой.
Композитные материалы демонстрируют высокую стойкость к нефтепродуктам и агрессивным химикатам, но универсальной стойкости ко всему диапазону сред не существует — параметры строго зависят от типа используемого связующего. Для хранения дизельного топлива, масел, щелочей или слабых растворов кислот внутренний химически стойкий слой емкости (лайнер) формуется на основе специальных винилэфирных или эпоксидных смол. При заказе обязательно укажите точный химический состав и концентрацию предполагаемой к хранению среды.
Расчет стоимости всегда производится в индивидуальном порядке. Основную часть бюджета при кастомном производстве занимает этап трехмерного инженерного проектирования, ЧПУ-фрезеровки точной пенопластовой мастер-модели и подготовки рабочей матрицы. Также на цену влияют общие габариты бака, назначение емкости (влияет на подбор марки смолы), толщина стенок, количество слоев стекломата, материалоемкость внутренних перегородок, ребер жесткости и объем финишного защитного покрытия наружных стен.
Сохранение герметичности и наружного защитного слоя при транспортировке — строго регламентированная задача. Каждый резервуар тщательно очищается, технологические патрубки закрываются защитными заглушками, после чего корпус последовательно упаковывается в слои мягкой воздушно-пузырьковой пленки, вспененного полиэтилена и фиксирующей стрейч-пленку. При отправке через транспортные компании по России крупногабаритные емкости фиксируются в кузове или на низкорамном трале с помощью специальных ложементов и стяжных ремней, что полностью исключает их смещение или трение друг о друга.